Control de línea de ensacado
El producto y el tamaño de saco seleccionan la receta y la línea se detiene sola al terminar. Reporta consumo total de ingredientes, sacos producidos y kilos ensacados por corrida.
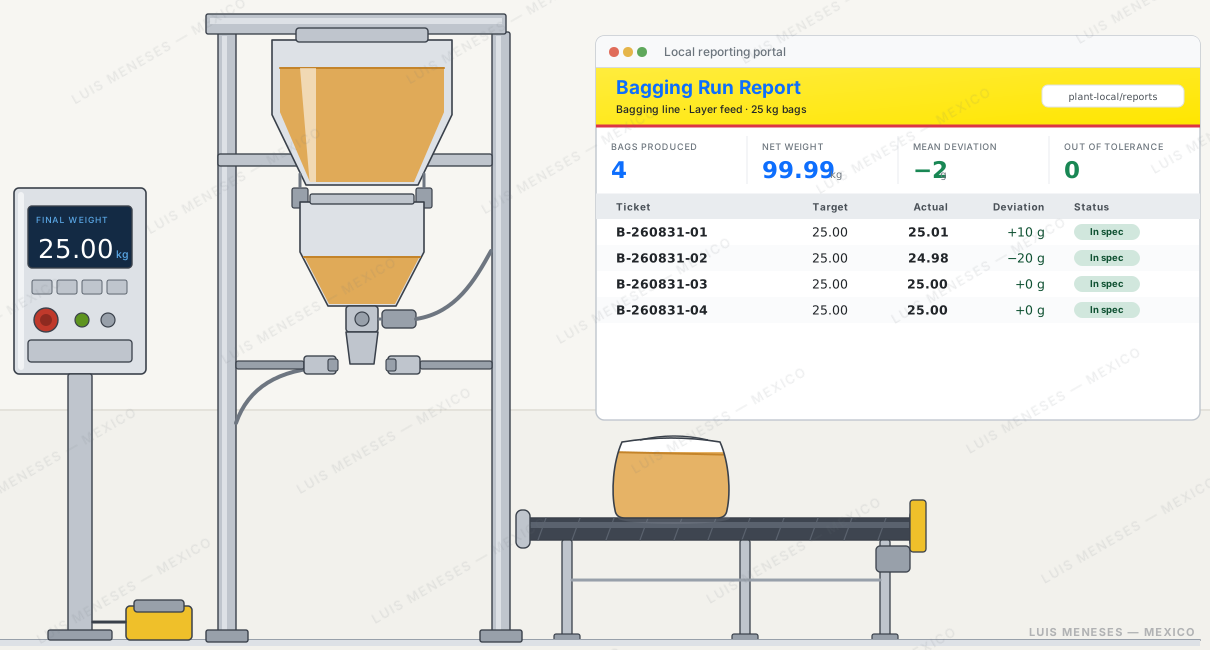
Reporte de Corrida de Ensacado
| Folio | Hora | Objetivo | Real | Desviación | Estado |
|---|---|---|---|---|---|
| B-260831-001 | 08:14:47 | 25.000 | 24.994 | −6 g | En tolerancia |
| B-260831-002 | 08:15:34 | 25.000 | 24.994 | −6 g | En tolerancia |
| B-260831-003 | 08:16:21 | 25.000 | 25.011 | +11 g | En tolerancia |
| B-260831-004 | 08:17:08 | 25.000 | 24.997 | −3 g | En tolerancia |
| B-260831-005 | 08:17:55 | 25.000 | 25.008 | +8 g | En tolerancia |
| B-260831-006 | 08:18:42 | 25.000 | 24.981 | −19 g | En tolerancia |
Producto y objetivo
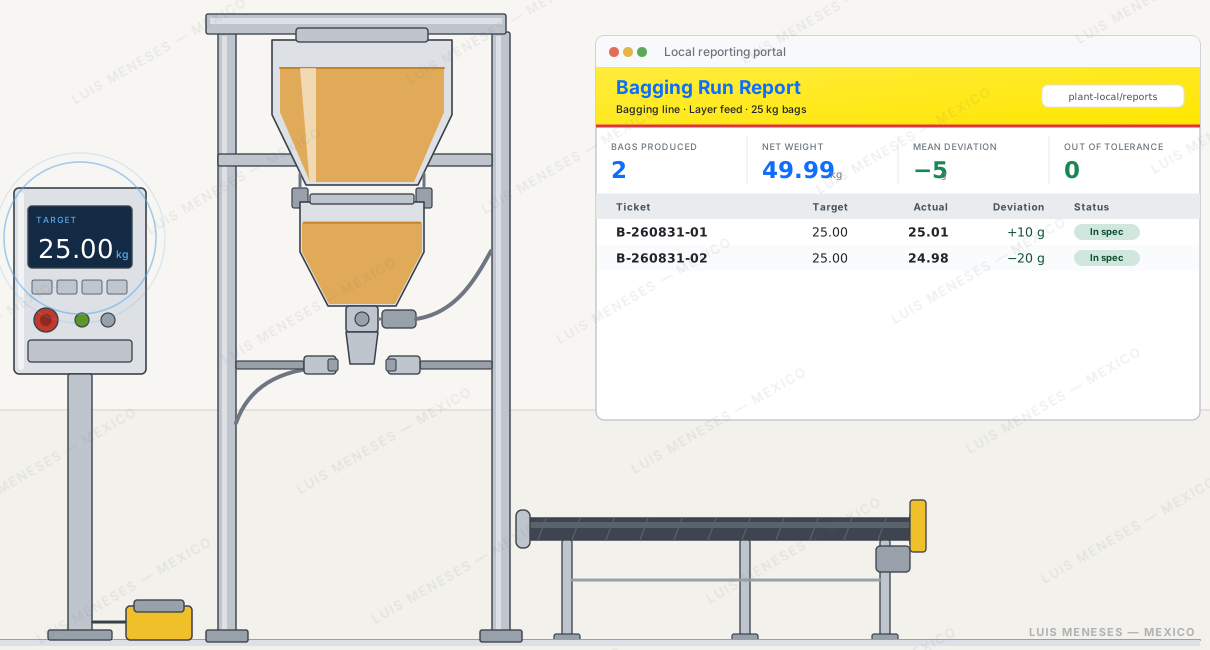
El operador elige el producto y el tamaño de saco en el indicador. Esa elección es la receta: fija el peso objetivo, la banda de tolerancia y el valor de preact.
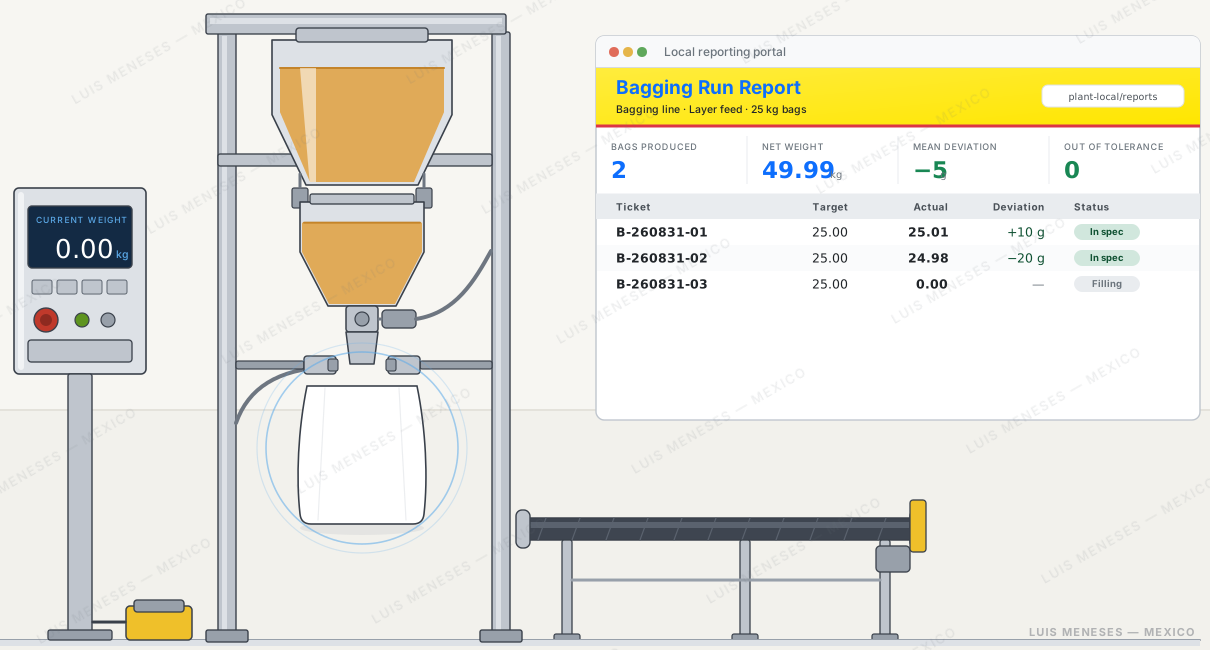
Saco colocado, tara automática
El saco vacío entra en la boquilla y el pedal arranca el ciclo. Las mordazas lo sujetan y el sistema tara solo, así el peso del propio saco nunca llega al registro.
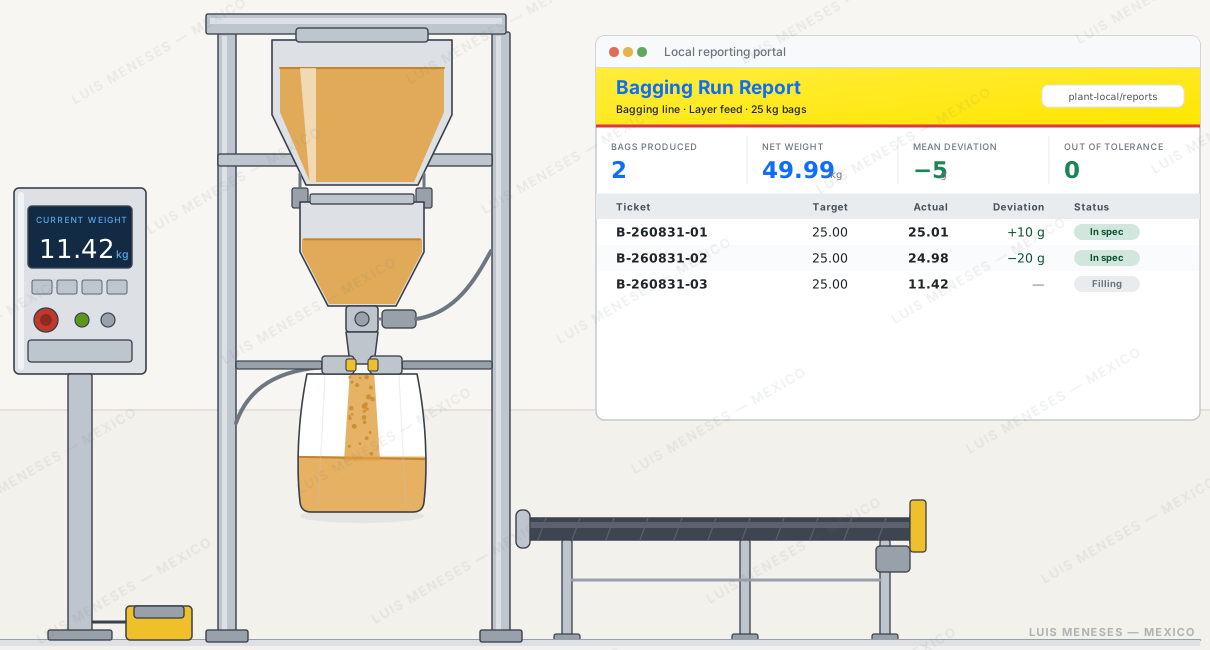
Llenado rápido
La compuerta principal abre a caudal máximo mientras la báscula lee en continuo. Esta etapa aporta cerca del noventa por ciento del objetivo y es la que decide el rendimiento.
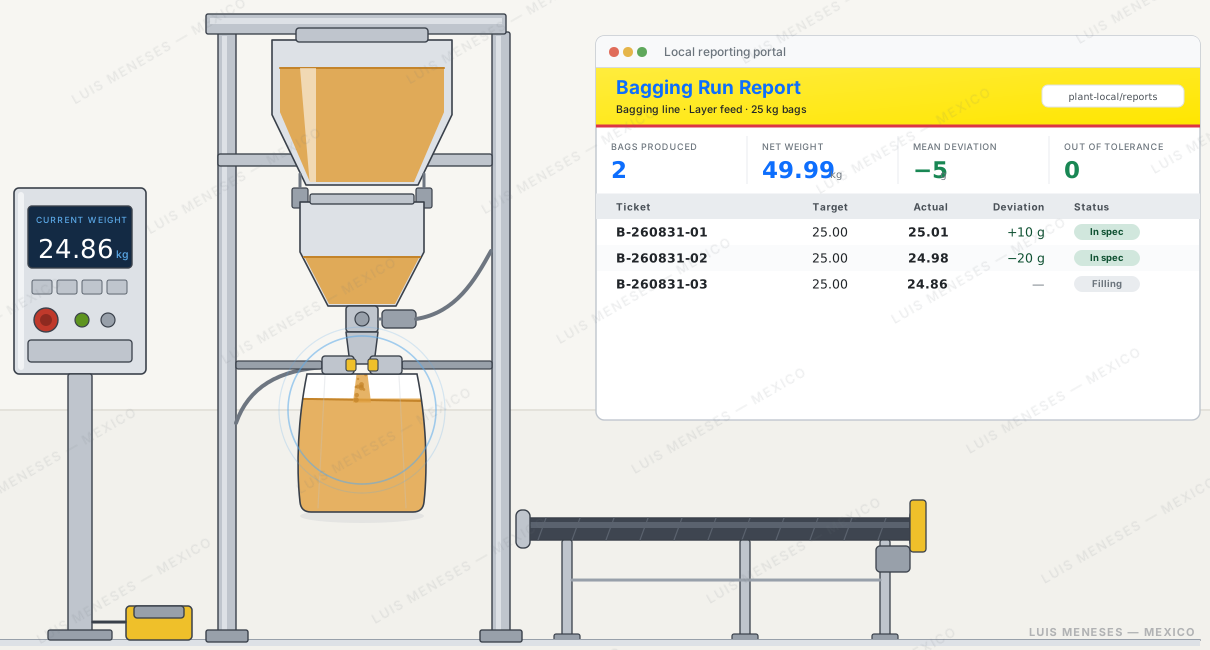
Llenado fino y corte anticipado
El caudal baja a hilo y la compuerta cierra antes del objetivo. El material que ya va en vuelo completa el peso — esa compensación es la que sostiene los ±50 g, no la velocidad de la compuerta.
Liberado y registrado
Las mordazas liberan el saco sobre la banda. Folio, peso real y desviación se envían a la plataforma web, así cada saco queda trazable por corrida, producto y fecha.
La corrida, como registro
Donde termina el ciclo: no en el piso, sino en el reporte que abre el supervisor al terminar. Cada saco, su objetivo, su peso real y su desviación — el consumo y el rendimiento salen de ahí, no se cuentan a mano.